工程门批量供应:上海固匠门业定制木门生产流程与技术要点解析
📅 2026-10-18
🔖 上海固匠门业有限公司:室内门,工程门,定制门,木门生产,门业供应
工程门批量供应对生产节拍和品质一致性的要求,远比零售定制严苛。上海固匠门业有限公司在多年室内门与工程门交付中沉淀出一套可复用的木门生产流程,本文从技术视角拆解关键控制点。
木门生产流程的核心环节
基材养生是容易被忽视的第一步。板材含水率需控制在8%–12%区间,与使用地平衡含水率偏差不超过2%,否则后期易出现开裂或变形。上海固匠门业有限公司的定制门产线在开料前执行48小时恒温恒湿静置,确保内应力释放。
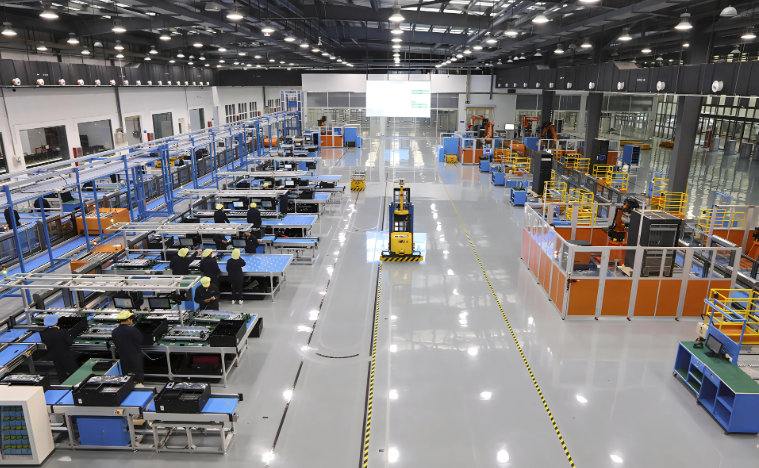
开料与组框环节,门扇骨架采用指接材或LVL定向结构材,门芯填充按工程等级选择蜂窝纸、桥洞力学板或实木条。门扇厚度公差控制在±0.5mm以内,是批量供应中保证五金安装互换性的基础。
涂装与干燥的技术要点
工程门常用PU漆或UV辊涂线。UV线单次固化能量建议不低于600mJ/cm²,底漆砂光目数逐道递增至320目,避免砂痕透底。面漆后需陈放24小时再包装,防止压痕。
- 门扇平整度:≤1.5mm/m
- 对角线偏差:≤2mm
- 漆膜附着力:划格法≤1级
批量供应与定制的数据对比
以1000樘工程门订单为例,标准化模数生产较单樘定制可降低约18%的板材损耗率,交付周期从35天压缩至22天左右。上海固匠门业有限公司通过室内门、工程门、定制门、木门生产与门业供应的协同排产,把批次色差控制在ΔE≤1.5,满足精装项目的验收标准。
批量不等于牺牲精度。把含水率、公差、固化能量这几个硬指标卡住,工程门的稳定性就有底了。